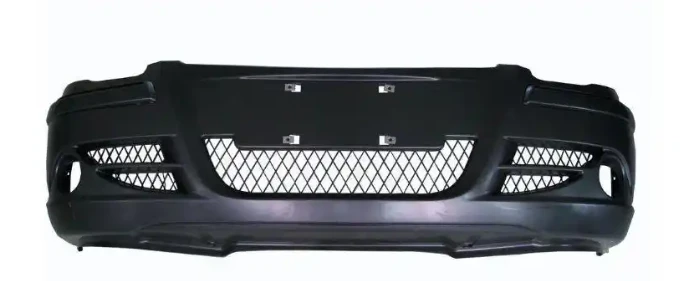
স্বয়ংচালিত বাম্পার ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়া
Jul 29, 2026
স্বয়ংচালিত বাম্পারগুলি সামনের এবং পিছনের বাম্পারগুলিতে বিভক্ত, সাধারণত পরিবর্তিত পলিপ্রোপিলিন (PP+EPDM+talc) উপাদান দিয়ে তৈরি। তারা বড় অনুভূমিক ইনজেকশন ছাঁচনির্মাণ মেশিন ব্যবহার করে উত্পাদিত হয়. সম্পূর্ণ উত্পাদন প্রক্রিয়াটি নিম্নলিখিত ধাপগুলি নিয়ে গঠিত: কাঁচামাল প্রাক-চিকিত্সা → ইনজেকশন ছাঁচনির্মাণ → অংশ অপসারণ এবং ছাঁটাই → প্রাক-স্প্রে চিকিত্সা → পেইন্টিং → সমাবেশ এবং পরিদর্শন → স্টোরেজ। নীচে প্রতিটি পর্যায়ে একটি বিস্তারিত ব্যাখ্যা আছে.
I. কাঁচামাল প্রি-চিকিত্সা (উপাদান শুকানো)
1. উপাদান মিশ্রন
প্রধান উপাদান: পরিবর্তিত পিপি pellets; সহায়ক উপকরণ: রঙের মাস্টারব্যাচ, অ্যান্টি-এজিং এজেন্ট, শক্ত করার এজেন্ট, এবং পুনর্ব্যবহৃত উপাদান (অনুপাতের মধ্যে)।
একটি উচ্চ গতির মিক্সারে সূত্র অনুসারে উপাদানগুলি যোগ করুন এবং সুসংগত রঙ এবং কার্যক্ষমতা নিশ্চিত করতে পুঙ্খানুপুঙ্খভাবে মিশ্রিত করুন।
2. শুকানো এবং dehumidification
পিপিতে কম আর্দ্রতা শোষণ হয়, তবে অতিরিক্ত আর্দ্রতার কারণে পণ্যটিতে রূপালী রেখা এবং বুদবুদ হতে পারে। 2-4 ঘন্টার জন্য 80-90 ডিগ্রিতে শুকানোর জন্য একটি গরম এয়ার ড্রায়ার ব্যবহার করুন, আর্দ্রতা 0.05% এর নিচে বজায় রাখুন।
3. খাওয়ানো এবং পরিবাহিত করা
শুকানোর পরে, পেলেটগুলি স্বয়ংক্রিয়ভাবে একটি স্বয়ংক্রিয় ফিডিং সিস্টেমের মাধ্যমে ইনজেকশন ছাঁচনির্মাণ মেশিন হপারে পৌঁছে দেওয়া হয়, যা গৌণ আর্দ্রতা শোষণ এবং ধুলো দূষণ প্রতিরোধ করার জন্য একটি সম্পূর্ণরূপে আবদ্ধ প্রক্রিয়া নিশ্চিত করে।

২. ইনজেকশন ছাঁচনির্মাণ (কোর প্রক্রিয়া)
1. ছাঁচ Preheating এবং সরঞ্জাম সেটআপ
বড় বাম্পার ছাঁচ গরম রানার সিস্টেমের সাথে সজ্জিত করা হয়। প্রথমে, হট রানারকে 200-230 ডিগ্রীতে গরম করুন এবং 40-60 ডিগ্রীতে ছাঁচের তাপমাত্রা নিয়ন্ত্রণকারীর মাধ্যমে ছাঁচের তাপমাত্রা নিয়ন্ত্রণ করুন। ইনজেকশন চাপ, গতি, হোল্ডিং চাপ, এবং শীতল সময়ের পরামিতি সামঞ্জস্য করুন।
2. ক্ল্যাম্পিং
ইনজেকশন ছাঁচনির্মাণ মেশিনের ক্ল্যাম্পিং ইউনিট ছাঁচ বন্ধ করার জন্য উচ্চ চাপ প্রয়োগ করে। ক্ল্যাম্পিং ফোর্স সাধারণত 1800 থেকে 4000 টন পর্যন্ত হয়ে থাকে (বাম্পার অংশগুলি বড় পাতলা-প্রাচীরযুক্ত উপাদান), বিভাজন লাইনে কোনও ফ্ল্যাশ না ঘটে তা নিশ্চিত করে।
3. ইনজেকশন এবং ফিলিং
ব্যারেল গরম করা আঞ্চলিকভাবে নিয়ন্ত্রিত: 170 ডিগ্রিতে পিছনের অঞ্চল → 190-210 ডিগ্রিতে → অগ্রভাগ 210-230 ডিগ্রিতে। স্ক্রু খাওয়ানোর পরে, গরম রানার সিস্টেমের মাধ্যমে উচ্চ চাপ এবং বেগে গলানো পিপি উপাদানগুলিকে বাম্পার গহ্বরে প্রবেশ করানো হয়, যাতে ছোট শট বা ওয়েল্ড লাইন ছাড়াই পাতলা-প্রাচীরের জায়গাগুলি সম্পূর্ণ ভরাট করা যায়।
4. চাপ এবং প্যাকিং হোল্ডিং
ভরাট করার পরে, দৃঢ়ীকরণের সময় সংকোচনের জন্য ক্ষতিপূরণের জন্য হোল্ডিং প্রেশারে স্যুইচ করুন, বাম্পারে সিঙ্কের চিহ্ন, ওয়ারিং এবং মাত্রিক বিচ্যুতি প্রতিরোধ করুন।
5. কুলিং এবং সলিডিফিকেশন (গুরুত্বপূর্ণ ধাপ)
অভ্যন্তরীণ সঞ্চালনকারী শীতল জল দ্রুত ছাঁচকে শীতল করতে বাধ্য করে, যা মোট চক্র সময়ের 60% এর বেশি। 2.5-3.5 মিমি প্রাচীরের পুরুত্বের সাথে, শীতল করার সময় 40 থেকে 90 সেকেন্ডের মধ্যে থাকে, যা ইজেকশনের সময় বিকৃতি রোধ করতে পর্যাপ্ত শীতলতা নিশ্চিত করে।
6. প্রি-মুক্তি, ছাঁচ খোলা, এবং ইজেকশন
স্ক্রু প্রি-চাপ ছেড়ে দিতে শিথিল হয়, এবং মেশিনটি ধীরে ধীরে ছাঁচটি খুলে দেয়। ছাঁচ ইজেক্টর পিন এবং ইজেক্টর ব্লকগুলি একই সাথে বাম্পারকে ধাক্কা দেয়, যখন একটি রোবোটিক আর্ম অংশটি সরাতে ছাঁচে প্রবেশ করে।
7. রোবোটিক অংশ অপসারণ এবং তাক উপর বসানো
একটি উত্সর্গীকৃত ছয়-অক্ষ বা তিন-অক্ষের রোবট আলতোভাবে বাম্পারটি সরিয়ে দেয় এবং এটিকে একটি কাস্টম-আকৃতির র্যাকের উপর সমতল করে রাখে। বিকৃতি বা স্ক্র্যাচ এড়াতে স্ট্যাকিং বা স্কুইজিং কঠোরভাবে নিষিদ্ধ।
বাম্পার প্রতি ইনজেকশন চক্র: 70-120 সেকেন্ড, অংশের আকার এবং ঠান্ডা করার দক্ষতার উপর নির্ভর করে।
III. অফলাইন পোস্ট-প্রসেসিং (ইনজেকশন মোল্ডিং সেমি-সমাপ্ত পণ্য)
1. ম্যানুয়াল/রোবোটিক ট্রিমিং:গেট, রানার, বিভাজন লাইন থেকে ফ্ল্যাশ এবং স্ন্যাপ-ফিট এলাকায় অতিরিক্ত উপাদান সরান; জটিল কনট্যুরগুলির জন্য, মসৃণ প্রান্তগুলি নিশ্চিত করতে CNC ট্রিমিং রোবট ব্যবহার করুন।
2. প্রাথমিক ত্রুটি পরিদর্শন:ছোট শট, বুদবুদ, রূপালী রেখা, সংকোচন, জোড় লাইন, স্ক্র্যাচ, বিকৃতি এবং রঙের পার্থক্যের জন্য ভিজ্যুয়াল পরিদর্শন; ত্রুটিপূর্ণ অংশ হয় আলাদাভাবে পুনরায় কাজ করা হয় বা পুনর্ব্যবহার করার জন্য চূর্ণ করা হয়।
3. আকার এবং বার্ধক্য:অভ্যন্তরীণ চাপ উপশম করতে এবং পরবর্তী স্প্রে আবরণের বিকৃতি কমাতে 1-4 ঘন্টার জন্য তাপমাত্রা নিয়ন্ত্রিত র্যাকে আধা-সমাপ্ত অংশগুলি রাখুন; কোল্ড ফিক্সচার ব্যবহার করে ছোটখাটো বিকৃতিগুলি সংশোধন করা হয়।
4. স্যান্ডিং এবং ধুলো অপসারণ:আনুগত্য উন্নত করতে আবরণ প্রয়োজন হালকা বালি এলাকায়; পৃষ্ঠের ধূলিকণা অপসারণের জন্য ইলেক্ট্রোস্ট্যাটিক ডাস্ট কালেক্টরের সাথে মিলিত উচ্চ-চাপের এয়ার বন্দুক ব্যবহার করুন।

IV স্প্রে পেইন্টিং উত্পাদন লাইন (বাম্পার উপস্থিতির জন্য মূল প্রক্রিয়া)
1. প্রাক-চিকিৎসা:Degreasing এবং জল ধোয়া
ক্ষারীয় হ্রাস → জল ধোয়া → পৃষ্ঠের কন্ডিশনার → ফসফেটিং → ডিওনাইজড জল ধুয়ে → শুকানো। ছাঁচ রিলিজ এজেন্ট, তেলের দাগ এবং ধুলো দূর করে। ফসফেটিং ফিল্ম পেইন্ট আনুগত্য বাড়ায়; শুকানোর তাপমাত্রা: 80-120 ডিগ্রি।
2. ইলেক্ট্রোস্ট্যাটিক ধুলো অপসারণ
আয়নযুক্ত বায়ু পৃষ্ঠের স্থির বিদ্যুৎকে নিরপেক্ষ করে এবং স্প্রে ত্রুটিগুলি প্রতিরোধ করতে সূক্ষ্ম ধূলিকণাগুলিকে উড়িয়ে দেয়।
3. প্রাইমার আবরণ (ইপোক্সি / প্লাস্টিক-নির্দিষ্ট প্রাইমার)
স্বয়ংক্রিয় ইলেক্ট্রোস্ট্যাটিক স্প্রে 15-25 μm ফিল্মের পুরুত্বের সাথে প্রাইমার প্রয়োগ করে, তারপরে কম-তাপমাত্রা নিরাময় করে। উদ্দেশ্য: সাবস্ট্রেটকে ঢেকে রাখে, মধ্য-কোটের জন্য আনুগত্য উন্নত করে, এবং ছোটখাটো অপূর্ণতাগুলিকে গোপন করে।
4. মধ্য-কোট আবেদন
সূক্ষ্ম স্ক্র্যাচ এবং পিনহোলগুলি পূরণ করে, টপকোটের পূর্ণতা বাড়ায়, তারপর বেকিংয়ের মাধ্যমে নিরাময় করে।
5. রঙের টপকোট (দেহের-মিলের রঙ)
স্বয়ংক্রিয় ইলেক্ট্রোস্ট্যাটিক স্প্রে করা শরীরের-মিলিত রঙের পেইন্ট প্রয়োগ করে, যাতে গাড়ির রঙের কোনো পার্থক্য নেই। ধাতব ফিনিশের জন্য দুটি কোট প্রয়োজন: বেস কালার + ক্লিয়ার কোট।
6. ক্লিয়ার কোট অ্যাপ্লিকেশন (গ্লস প্রোটেকশন)
স্বচ্ছ পরিষ্কার কোট 30-50 μm এর ফিল্মের পুরুত্বের সাথে গ্লস, আবহাওয়া প্রতিরোধ এবং স্ক্র্যাচ প্রতিরোধের প্রদান করে।
7. উচ্চ-তাপমাত্রা নিরাময়
সম্পূর্ণ ফিল্ম নিরাময় করার জন্য 20-40 মিনিটের জন্য 80-140 ডিগ্রিতে একটি চুলায় বেক করুন।
8. চূড়ান্ত পরিদর্শন
রঙের বৈচিত্র্য, ঝুলে যাওয়া, কমলার খোসা, পিনহোল, মিস-স্প্রে করা, এবং গ্লস অভিন্নতা পরীক্ষা করুন। ত্রুটিপূর্ণ অংশ পুনরায় কাজ এবং পুনরায় স্প্রে করা হয়.
V. সমাবেশ এবং সমাপ্ত পণ্য পরিদর্শন
1. উপাদান সমাবেশ:ফগ লাইট ব্র্যাকেট, গ্রিলস, রাডার মাউন্টিং বেস, ক্লিপস, বাফার ফোম, ট্রিম স্ট্রিপস এবং ক্রোম ট্রিম টুকরা সহ আনুষাঙ্গিকগুলি ইনস্টল করুন।
2. মাত্রিক সম্পূর্ণ পরিদর্শন:সঠিক যানবাহনের ফিটমেন্ট নিশ্চিত করতে ইনস্টলেশন হোল অবস্থান, কনট্যুর মাত্রা এবং ফিট ক্লিয়ারেন্স যাচাই করতে সমন্বয় পরিমাপ মেশিন বা পরিদর্শন ফিক্সচার ব্যবহার করুন।
3. কার্যকরী এবং ভিজ্যুয়াল পুনরায় পরিদর্শন:{1}}পেইন্ট স্ক্র্যাচ, আলগা সমাবেশ, ভাঙা ক্লিপ এবং রাডার হোল অবস্থানের সঠিকতা পরীক্ষা করুন।
4. লেবেলিং এবং ফিল্ম অ্যাপ্লিকেশন:পরিবহনের সময় স্ক্র্যাচ প্রতিরোধ করতে গাড়ির মডেল লেবেল এবং প্রতিরক্ষামূলক ফিল্ম প্রয়োগ করুন।
6. প্যাকেজিং এবং গুদামজাতকরণ
সমাপ্ত বাম্পার কভারগুলি PE প্রতিরক্ষামূলক ফিল্মে মোড়ানো হয় এবং ডেডিকেটেড ট্রান্সপোর্ট র্যাকের উপর স্তরে স্তরে স্থাপন করা হয়, তারপর সমাবেশের জন্য গাড়ি প্রস্তুতকারকের গুদামে পাঠানো হয়।
পরিপূরক:স্ক্র্যাপ উপাদান পুনর্ব্যবহারযোগ্য প্রক্রিয়া
ইনজেকশন ছাঁচনির্মাণ এবং ছাঁটাই করার সময় তৈরি হওয়া স্প্রু গেট এবং ত্রুটিপূর্ণ অংশগুলিকে একটি শ্রেডার দ্বারা চূর্ণ করা হয়, শুকানো হয় এবং তারপরে পুনরায় ইনজেকশন ছাঁচনির্মাণের জন্য একটি নির্দিষ্ট অনুপাতে কাঁচামালে আবার মিশ্রিত করা হয় (আঘাত শক্তি হ্রাস রোধ করতে পুনর্ব্যবহৃত উপাদান সামগ্রী 15% এর কম বা সমান)।
সরলীকৃত ফ্লোচার্ট (শর্টকাট)
কাঁচামাল শুকানো এবং মিশ্রিত করা → ইনজেকশন মোল্ডিং মেশিনে ছাঁচ ক্ল্যাম্পিং → ইনজেকশন → হোল্ডিং প্রেশার → কুলিং → ইজেকশন এবং অংশ অপসারণ → ছাঁটাই এবং ফ্ল্যাশ অপসারণ → বার্ধক্য এবং শেপিং → প্রি-স্প্রে করার জন্য চিকিত্সা (ডিগ্রেসিং এবং ফসফেটিং) → কোট → কোট → বেস → কোট → প্রাইমার → কোট → প্রাইমার আনুষাঙ্গিক সমাবেশ → মাত্রিক এবং চেহারা পরিদর্শন → স্তরায়ণ, প্যাকেজিং, এবং স্টোরেজ