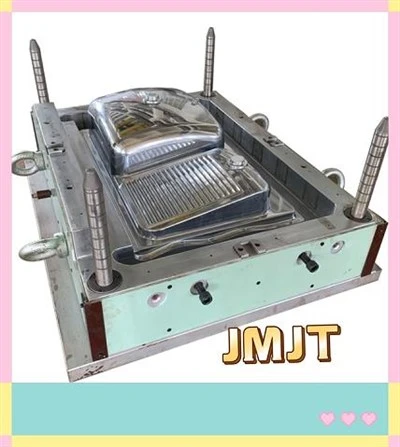
বাথটব ছাঁচ নির্ভুলতা উন্নত করার পদ্ধতি
Jun 05, 2026
বাথটাবের ছাঁচের গঠনের নির্ভুলতা সরাসরি পণ্যের মাত্রিক সামঞ্জস্য, পৃষ্ঠের সমতলতা, প্রাচীরের পুরুত্বের অভিন্নতা এবং অ্যাসেম্বলি ফিট নির্ধারণ করে, যা এটিকে বাথরুমের পণ্যের গুণমান নিয়ন্ত্রণের একটি মূল দিক করে তোলে। বাথটাবের মূলধারার গঠন প্রক্রিয়ার মধ্যে রয়েছে থার্মোফর্মিং, ইনজেকশন ছাঁচনির্মাণ এবং ফাইবারগ্লাস কম্প্রেশন ছাঁচনির্মাণ, যেখানে নির্ভুলতা ত্রুটিগুলি প্রাথমিকভাবে ছাঁচ নকশা, মেশিনিং, সমাবেশ, প্রক্রিয়া ওঠানামা এবং ছাঁচের বিকৃতি থেকে উদ্ভূত হয়। এই নিবন্ধটি পদ্ধতিগতভাবে পাঁচটি মূল মাত্রা জুড়ে নির্ভুল উন্নতির কৌশলগুলিকে রূপরেখা দেয়-ছাঁচ নকশা, উপাদান নির্বাচন এবং প্রক্রিয়াকরণ, সমাবেশ এবং সমন্বয়, উত্পাদন প্রক্রিয়া, এবং পরিদর্শন ও রক্ষণাবেক্ষণ-গঠন ত্রুটিগুলি ব্যাপকভাবে নিয়ন্ত্রণ করতে৷
I. উৎসে নির্ভুলতা বিচ্যুতি রোধ করতে ছাঁচের কাঠামোগত নকশা অপ্টিমাইজ করুন
ছাঁচ নকশা স্পষ্টতা নিয়ন্ত্রণ ভিত্তি; একটি অনুপযুক্ত কাঠামো নিচের দিকে অপরিবর্তনীয় গঠন ত্রুটি হতে পারে। অতএব, অপ্টিমাইজেশান অবশ্যই বাথটাবের উপাদান এবং গঠন প্রক্রিয়ার জন্য বিশেষভাবে তৈরি করা উচিত।
1. সঠিকভাবে সংকোচনের হার এবং রিজার্ভ মাত্রিক গণনা করুন
ক্ষতিপূরণ এক্রাইলিক, ABS এবং ফাইবারগ্লাসের মতো উপাদানগুলি ছাঁচনির্মাণের সময় সংকোচন প্রদর্শন করে, যা মাত্রিক বিচ্যুতির প্রাথমিক কারণ। সিএডি এবং মোল্ড সিমুলেশন সফ্টওয়্যার ব্যবহার করে, উপাদান ভরাট এবং শীতল সংকোচন প্রক্রিয়াগুলি বেসিনের নীচে, প্রান্ত এবং বাঁকা পৃষ্ঠগুলির মতো গুরুত্বপূর্ণ অঞ্চলে সংকোচনের পার্থক্যগুলি সঠিকভাবে নির্ধারণ করতে সিমুলেট করা যেতে পারে। নিম্ন আকারের মাত্রা এবং পৃষ্ঠের বিকৃতির মতো সমস্যাগুলি প্রতিরোধ করতে ডিফারেনশিয়াল ক্ষতিপূরণের পরিমাণ প্রয়োগ করা যেতে পারে।
2. কী স্ট্রাকচারাল প্যারামিটারগুলিকে প্রমিত করুন। মৌলিক অপ্টিমাইজ করুন
কাঠামো যেমন খসড়া কোণ, ফিললেট এবং বিভাজন লাইন। স্ট্যান্ডার্ড মোল্ড ড্রাফ্ট কোণগুলি 3 ডিগ্রির চেয়ে বড় বা সমান হওয়া উচিত এবং ফিলেট রেডিআই 2 মিমি থেকে বড় বা সমান হওয়া উচিত যাতে পণ্যের বিকৃতি বা ইজেকশন প্রতিরোধের কারণে সৃষ্ট মাত্রিক বিচ্যুতি রোধ করা যায়। উপস্থিতি এবং লোড-বেয়ারিংয়ের জন্য গুরুত্বপূর্ণ এলাকাগুলি এড়াতে, মসৃণ যোগাযোগ নিশ্চিত করতে এবং ত্রুটিগুলি যেমন মিসলাইনমেন্ট, অসম প্রাচীর বেধ এবং পদক্ষেপগুলি দূর করার জন্য বিভাজন লাইনটি সঠিকভাবে স্থাপন করুন।
3. সঠিকভাবে ইনজেকশন, ভেন্টিং এবং কুলিং সিস্টেমগুলিকে অপ্টিমাইজ করুন৷
অবস্থান গেট এবং নকশা রানার মাত্রা ছাঁচ গহ্বর অভিন্ন উপাদান ভরাট নিশ্চিত করতে, স্থানীয় উপাদান ঘাটতি বা সঞ্চয় এড়াতে. বুদবুদ এবং পৃষ্ঠের অনিয়মের মতো ত্রুটিগুলি দূর করতে সমানভাবে বিতরণ করা ভেন্টিং চ্যানেলগুলিকে অন্তর্ভুক্ত করুন। সম্পূর্ণ আচ্ছাদিত, অভিন্নভাবে ডিজাইন করা কুলিং চ্যানেলগুলি ব্যবহার করুন যাতে সমস্ত ছাঁচ এলাকায় সামঞ্জস্যপূর্ণ শীতলতা নিশ্চিত করা যায়, যার ফলে পণ্যের ওয়ারপেজ এবং ছাঁচের তাপীয় বিকৃতি কম হয়।
২. ছাঁচের মৌলিক নির্ভুলতা নিশ্চিত করার জন্য কঠোর উপাদান নির্বাচন এবং নির্ভুলতা মেশিনিং
ছাঁচের উপাদানের স্থায়িত্ব এবং যন্ত্রের নির্ভুলতা উচ্চ-নির্ভুল ছাঁচনির্মাণের জন্য হার্ডওয়্যার ভিত্তি তৈরি করে, সরাসরি গহ্বরের রেফারেন্স নির্ভুলতা এবং ভর উৎপাদনে মাত্রিক সামঞ্জস্যতা নির্ধারণ করে।
1. উচ্চ-স্থায়িত্ব ছাঁচের উপকরণ নির্বাচন করুন.থার্মোফর্মিং এবং ইনজেকশন মোল্ডিং বাথটাবের জন্য, উচ্চ-শক্তির অ্যালুমিনিয়াম খাদকে অগ্রাধিকার দেওয়া হয়, যখন কম্প্রেশন মোল্ডগুলি তাপ প্রতিরোধ, বিকৃতি প্রতিরোধ এবং উচ্চ পরিধান প্রতিরোধ নিশ্চিত করতে প্রিমিয়াম ইস্পাত ব্যবহার করে। সূক্ষ্ম ছাঁচ স্টিলের কঠোরতা অবশ্যই এইচআরসি 48-52-এ পৌঁছাতে হবে যাতে বারবার খোলা এবং বন্ধ হওয়ার পাশাপাশি গরম করার চক্রের কারণে বিকৃতি এবং পরিধান সহ্য করা যায়।
2. তাপ চিকিত্সা এবং স্থিতিশীলকরণ প্রক্রিয়া উন্নত করুন।ছাঁচ যন্ত্রের পরে, অভ্যন্তরীণ চাপ দূর করতে এবং কাঠামোগত স্থিতিশীলতা বাড়ানোর জন্য নিভে যাওয়া এবং টেম্পারিং করতে হবে। উচ্চ-নির্ভুল ছাঁচের জন্য, অতিরিক্ত গভীর ক্রায়োজেনিক চিকিত্সা -70 ডিগ্রি থেকে -196 ডিগ্রি সম্পূর্ণরূপে অবশিষ্ট স্ট্রেসগুলি অপসারণ করতে, ব্যাপক উত্পাদনের সময় ধীরে ধীরে বিকৃতি রোধ করতে এবং দীর্ঘমেয়াদী মাত্রিক স্থিতিশীলতা নিশ্চিত করতে প্রয়োগ করা উচিত।
3.নির্ভুলতা সিএনসি মেশিনিং প্রযুক্তি নিয়োগ করা, পৃষ্ঠের বক্রতা এবং সমতলতা স্পেসিফিকেশন পূরণ নিশ্চিত করতে 0.005 মিমি নিয়ন্ত্রিত একটি ধাপের আকার সহ CNC মাইক্রো{0}}মিলিং ব্যবহার করে গহ্বরের পৃষ্ঠগুলি প্রক্রিয়া করা হয়। সম্পূর্ণ প্রক্রিয়া চলাকালীন মেশিনের তাপমাত্রার ক্ষতিপূরণ সক্রিয় করা হয়, পরিবেষ্টিত তাপমাত্রায় প্রতি 1 ডিগ্রি ওঠানামার জন্য 0.001 মিমি/মি ক্ষতিপূরণ দেয়। কাটিং ফোর্স রিয়েল টাইমে নিরীক্ষণ করা হয়, এবং ওঠানামা 5% এর বেশি হলে সরঞ্জামগুলি অবিলম্বে প্রতিস্থাপন করা হয়, যার ফলে টুল পরিধানের কারণে মেশিনিং ত্রুটিগুলি প্রতিরোধ করা হয়।
4. পৃষ্ঠ চিকিত্সা প্রক্রিয়া মানসম্মত. ক্যাভিটি পলিশিং এবং টেক্সচার এচিং এর জন্য ইউনিফাইড স্ট্যান্ডার্ড স্থাপন করুন, অত্যধিক লোকালাইজড গ্রাইন্ডিং এর ফলে সৃষ্ট মাত্রিক বিচ্যুতি রোধ করতে পলিশিং দিক ডিমোল্ডিং এর সাথে সারিবদ্ধ হওয়া নিশ্চিত করুন। ক্রোম প্লেটিং, নাইট্রাইডিং বা PVD-এর মতো প্রক্রিয়াগুলির মাধ্যমে পৃষ্ঠের কঠোরতা এবং পরিধান প্রতিরোধ ক্ষমতা বৃদ্ধি করা যেতে পারে, যার ফলে দীর্ঘ-মেয়াদী ব্যাপক উৎপাদনের সময় পরিধান সংক্রান্ত ত্রুটিগুলি হ্রাস করা যায়।

III. ক্ল্যাম্পিং এবং খোলার বিচ্যুতি দূর করতে যথার্থ সমাবেশ এবং সামঞ্জস্য
ছাঁচ সমাবেশ এবং সামঞ্জস্য কার্যকরভাবে মিসলাইনমেন্ট, অসম ফাঁক, এবং ইজেকশন বিকৃতির মতো সমস্যাগুলি দূর করতে পারে, এটি পণ্য গঠনের সামঞ্জস্য নিশ্চিত করার জন্য একটি গুরুত্বপূর্ণ পদক্ষেপ করে তোলে।
1. উচ্চ-নির্ভুল অবস্থান এবং নির্দেশিকা সিস্টেম আপগ্রেড করুন৷ 0.05 মিলিমিটারের মধ্যে ছাঁচের ক্ল্যাম্পিং মিসলাইনমেন্ট নিয়ন্ত্রণ করতে, নির্ভুল পিনহোল মেশিনিংয়ের সাথে মিলিত 6-8টি শঙ্কুযুক্ত লোকেটিং পিনের সাথে স্ট্যান্ডার্ড নলাকার লোকেটিং পিনগুলি প্রতিস্থাপন করুন। 0.01 মিমি থেকে কম বা সমান ক্লিয়ারেন্স সহ উচ্চ-নির্ভুল গাইড পিলার এবং বুশিংগুলি নির্বাচন করা হয়েছে; উচ্চ-শেষের ছাঁচের জন্য, বল-টাইপ গাইড পিলার ব্যবহার করা হয় যাতে বিচ্যুতি ছাড়াই মসৃণ এবং স্থিতিশীল খোলা এবং বন্ধ করা যায়।
2. ইজেকশন এবং ক্ল্যাম্পিং সিস্টেমগুলি অপ্টিমাইজ করুন।ইজেক্টর পিনগুলিতে সিঙ্ক্রোনাইজড এবং অভিন্ন বল বিতরণ নিশ্চিত করতে ইজেকশন মেকানিজমকে সঠিকভাবে সাজান, ইজেকশনের সময় পণ্যের বিকৃতি বা ইন্ডেন্টেশন প্রতিরোধ করে। ছাঁচনির্মাণ প্রক্রিয়ার সাথে মেলানোর জন্য ক্ল্যাম্পিং ফোর্সকে সঠিকভাবে ক্যালিব্রেট করুন, অতিরিক্ত শিথিলতা এড়িয়ে যান যা ফ্ল্যাশ বা প্রাচীর বেধের বিচ্যুতি ঘটায়, বা অত্যধিক টানতা যা ছাঁচের বিকৃতি বা গহ্বরের বিকৃতি ঘটায়।
3. ভর উত্পাদন আগে সুনির্দিষ্ট ছাঁচ ট্রায়াল ক্রমাঙ্কন.সমাবেশের পরে, পণ্যের মাত্রা, বক্রতা এবং প্রাচীরের বেধের মতো মূল ডেটা রেকর্ড করতে একাধিক ট্রায়াল রান পরিচালনা করুন, তারপর বিচ্যুতি সনাক্ত করতে অঙ্কনের সাথে তুলনা করুন। ওয়ারিং, ডাইমেনশনাল বিচ্যুতি এবং পৃষ্ঠের বিকৃতির মতো সমস্যাগুলি সমাধান করতে গহ্বর, শীতলকরণ এবং রানার কাঠামোতে লক্ষ্যযুক্ত সূক্ষ্ম সমন্বয় করুন। সমস্ত স্পেসিফিকেশন প্রয়োজনীয়তা পূরণ হলেই ব্যাপক উৎপাদন শুরু হতে পারে।
IV স্থিতিশীল ভর উত্পাদন নির্ভুলতা নিশ্চিত করতে ছাঁচনির্মাণ প্রক্রিয়া পরামিতি অপ্টিমাইজ করুন
স্থিতিশীল প্রক্রিয়া পরামিতি কার্যকরভাবে ভর উৎপাদনের সময় তারতম্য হ্রাস করে এবং অস্বাভাবিক তাপমাত্রা, চাপ বা গতির কারণে সৃষ্ট ত্রুটিগুলি প্রতিরোধ করে, যার ফলে সামঞ্জস্যপূর্ণ ছাঁচনির্মাণ নির্ভুলতা বজায় থাকে।
1. সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণ। উচ্চ-নির্ভুল সেন্সর দিয়ে সজ্জিত,এটি সব এলাকায় অভিন্ন এবং স্থিতিশীল তাপমাত্রা নিশ্চিত করতে ছাঁচের গহ্বর এবং কুলিং সিস্টেমের তাপমাত্রা ক্রমাগত নিরীক্ষণ করে। কাঁচামালের প্রিহিটিং, ছাঁচনির্মাণ তাপমাত্রা এবং শীতলকরণের সময়কে কঠোরভাবে নিয়ন্ত্রণ করা তাপমাত্রার ওঠানামাকে কম করে, পণ্যের অসম সংকোচন এবং বিকৃত বিকৃতি রোধ করে।
2. স্থিতিশীল ছাঁচনির্মাণ চাপ এবং গতি বজায় রাখুন.সম্পূর্ণ প্রক্রিয়া জুড়ে সামঞ্জস্যপূর্ণ পরামিতিগুলি নিশ্চিত করতে উন্নত যন্ত্র ব্যবহার করে ছাঁচনির্মাণের চাপ, থার্মোফর্মিংয়ের সময় ভ্যাকুয়াম শক্তি এবং উপাদান পূরণের হার সঠিকভাবে নিয়ন্ত্রণ করুন। এটি অপর্যাপ্ত চাপকে অসম্পূর্ণ গঠন এবং অতিরিক্ত চাপের ফলে ফ্ল্যাশ বা ছোট ছাঁচের বিকৃতি হতে বাধা দেয়, সমস্ত ছাঁচ জুড়ে অভিন্ন পণ্যের গুণমান নিশ্চিত করে।
3. মানসম্মত কাঁচামাল প্রি-চিকিৎসা.প্রক্রিয়াকরণের আগে, স্নানের টব ছাঁচনির্মাণ সামগ্রী এবং শীট উপকরণগুলি অভ্যন্তরীণ চাপ দূর করতে, উপাদানের বৈশিষ্ট্যগুলিকে স্থিতিশীল করতে, উত্সে সংকোচন এবং বিকৃতির ত্রুটিগুলি হ্রাস করতে এবং ব্যাচ জুড়ে পণ্যের নির্ভুলতার ধারাবাহিকতা উন্নত করতে ধ্রুবক তাপমাত্রা এবং আর্দ্রতা কন্ডিশনার সহ্য করতে হবে৷

V. সময়ের সাথে উচ্চ নির্ভুলতা বজায় রাখার জন্য পরিদর্শন এবং রুটিন রক্ষণাবেক্ষণ উন্নত করুন
উচ্চ-নির্ভুল ছাঁচগুলির জন্য সুনির্দিষ্ট পরিদর্শন এবং নিয়মিত রক্ষণাবেক্ষণের প্রয়োজন হয় যাতে ছোটখাট বিচ্যুতিগুলি অবিলম্বে সংশোধন করা যায় এবং ত্রুটি জমা হওয়া রোধ করা যায় যা ব্যাচের গুণমানের সমস্যা হতে পারে।
1. ডিজিটাল নির্ভুলতা পরিদর্শন নিয়োগ করুন।ক্যাভিটি পয়েন্ট ক্লাউড ডেটা ক্যাপচার করতে 3D লেজার স্ক্যানিং সরঞ্জাম ব্যবহার করুন, 3D মডেলের সাথে তুলনা করুন এবং বিশ্লেষণ করুন, 0.064 মিমি পর্যন্ত সনাক্তকরণের নির্ভুলতা অর্জন করুন। এটি পৃষ্ঠতল, মাত্রা এবং সমতলতায় ছোটখাটো বিচ্যুতিগুলির সুনির্দিষ্ট সনাক্তকরণ সক্ষম করে, ম্যানুয়াল পরিদর্শনে অন্ধ দাগগুলি অতিক্রম করে এবং সঠিক সংশোধনের সুবিধা দেয়।
2. রুটিন ছাঁচ রক্ষণাবেক্ষণ বাস্তবায়ন. ব্যাপক উৎপাদনের সময়, নিয়মিতভাবে গহ্বরের অবশিষ্টাংশ এবং তেলের দাগ পরিষ্কার করুন যাতে পণ্যের নির্ভুলতা এবং সমতলতাকে প্রভাবিত করা থেকে অমেধ্যগুলি প্রতিরোধ করা যায়। পর্যায়ক্রমে গাইড, ইজেকশন এবং পজিশনিং উপাদানগুলির পরিধানের শর্তগুলি পরিদর্শন করুন এবং অবিলম্বে জীর্ণ অংশগুলি প্রতিস্থাপন করুন বা ছাড়পত্রগুলি সামঞ্জস্য করুন। স্থানীয় ছাঁচ পরিধান এবং বিকৃতি মেরামত করতে লেজার ক্ল্যাডিং প্রযুক্তি ব্যবহার করুন, মেরামতের নির্ভুলতা ±0.01mm এর মধ্যে নিয়ন্ত্রিত।
3. ছাঁচ স্টোরেজ এবং রক্ষণাবেক্ষণকে মানসম্মত করুন। নিষ্ক্রিয় ছাঁচগুলির জন্য, অ্যান্টি-মরিচা এবং অ্যান্টি-বিকৃতি সুরক্ষা প্রয়োগ করুন, সেগুলিকে সমতলভাবে সংরক্ষণ করুন, পুনরায় সক্রিয় করার সময় নির্ভুলতা নিশ্চিত করতে পর্যায়ক্রমিক নির্ভুলতা পুনঃ-পরিদর্শন পরিচালনা করুন এবং ছাঁচের উচ্চ-নির্ভুল পরিষেবা জীবন প্রসারিত করুন৷
VI. যথার্থ নিয়ন্ত্রণের মূল সারাংশ
বাথটাবের ছাঁচের নির্ভুলতা উন্নত করার মূল যুক্তি হল "উৎস থেকে বিচ্যুতি নিয়ন্ত্রণ করা, প্রক্রিয়াকরণের সময় মানদণ্ড স্থাপন করা, ব্যাপক উৎপাদনে স্থিতিশীলতা নিশ্চিত করা, এবং রক্ষণাবেক্ষণের মাধ্যমে দীর্ঘ- কার্যক্ষমতা বজায় রাখা।" ত্রুটিগুলি এড়াতে কাঠামোগত নকশা অপ্টিমাইজ করে, নির্ভুলতার জন্য একটি শক্ত ভিত্তি স্থাপনের জন্য নির্ভুল যন্ত্র এবং সমাবেশের উপর নির্ভর করে, উত্পাদনের ওঠানামা কমানোর জন্য প্রসেসগুলিকে মানককরণ করে, এবং ত্রুটি জমা রোধ করতে রুটিন রক্ষণাবেক্ষণের সাথে ডিজিটাল পরিদর্শন ব্যবহার করে, পণ্যের মাত্রা, পৃষ্ঠের বক্রতা এবং প্রাচীরের বেধ কঠোরভাবে নিয়ন্ত্রণ করা যায়। এটি উল্লেখযোগ্যভাবে ফলন হার এবং পণ্য সমাবেশ সামঞ্জস্যতা উন্নত করে।